
DA-19M
TECHNISCHE DATEN
M8–M20
Ø 16 mm
2,10 kg
5 m
50 mm²
2,0–6,0 mm
DIGITALE WEGMESSUNG
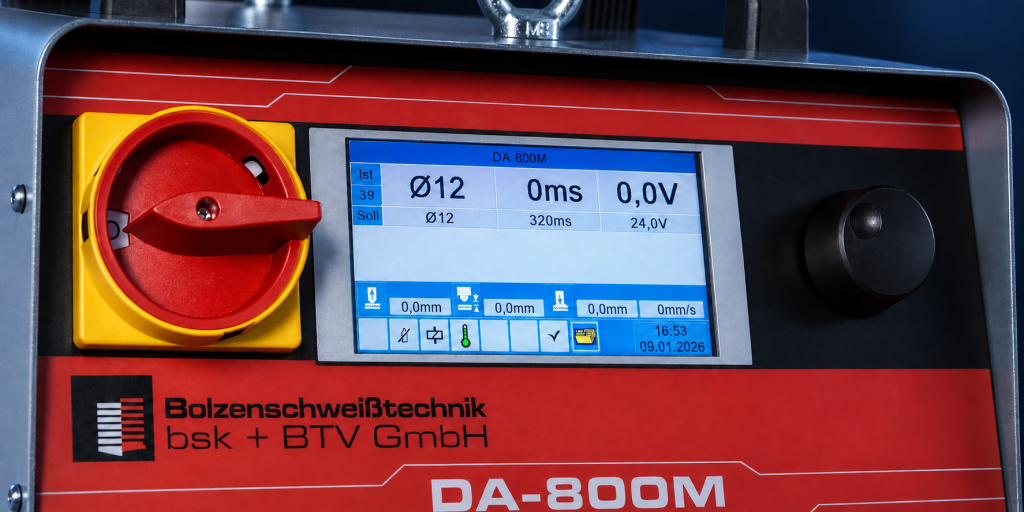
Hubzündung mit Keramikring oder Schutzgas
Ablauf beim Bolzenschweißen
Der Schweißprozess umfasst Abheben, Lichtbogenphase und Eintauchen. Die Prozessparameter werden auf die konkrete Schweißaufgabe abgestimmt.
Mehr zu den BolzenschweißverfahrenBolzen anheben
Nach dem Aufsetzen wird der Bolzen angehoben. Ein Pilotlichtbogen entsteht.
Lichtbogen zünden
Der Hauptschweißstrom schmilzt Bolzenende und Werkstückoberfläche auf. Keramikring oder die vorgesehene Schutzgasführung unterstützen den Prozess.
Bolzen eintauchen
Nach Ablauf der eingestellten Schweißzeit taucht der Bolzen in das Schmelzbad ein. Die Verbindung erstarrt.
Features
Integriertes Wegmesssystem
Hubverstellung
Doppelte Linearkugelführung
Gehäuse aus Thermoplast
Schweißstromkabel
Mechanische Ausführung
ANWENDUNGEN & WERKSTOFFE


DA-19M und passende Leistungseinheiten

DAI-1300
Leistungseinheit für das Bolzenschweißen mit Hubzündung. Die Auswahl richtet sich nach Bolzendurchmesser, Werkstoff und Schweißaufgabe.

DAI-2300
Leistungseinheit für das Bolzenschweißen mit Hubzündung. Die Auswahl richtet sich nach Bolzendurchmesser, Werkstoff und Schweißaufgabe.
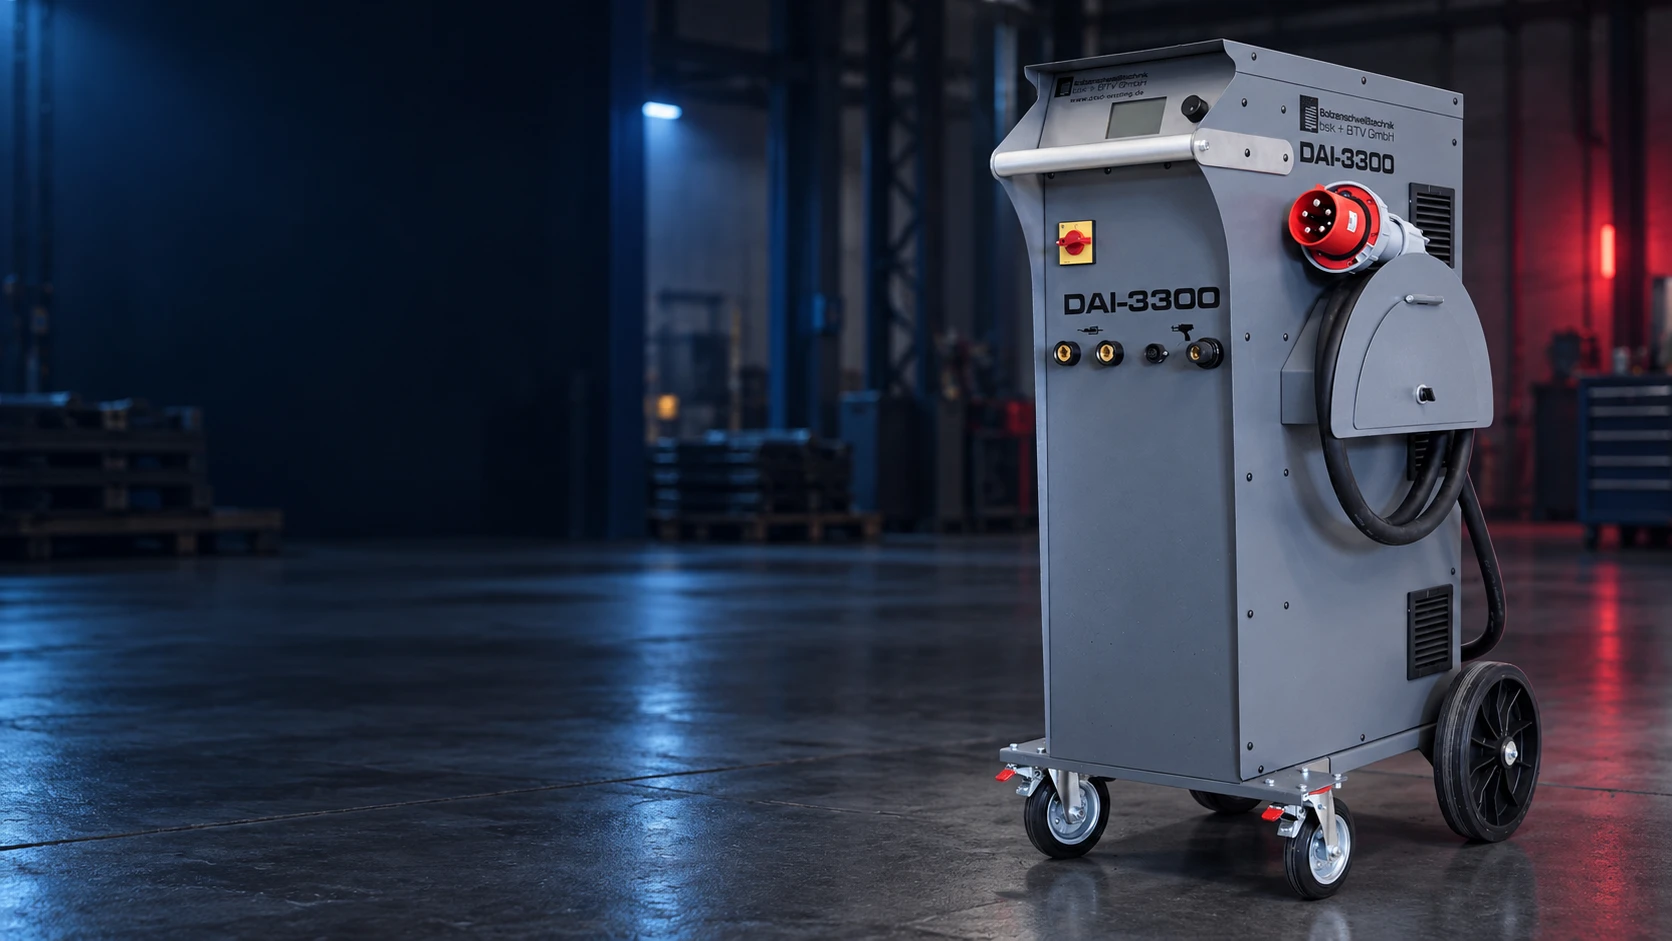
DAI-3300
Leistungseinheit für das Bolzenschweißen mit Hubzündung. Die Auswahl richtet sich nach Bolzendurchmesser, Werkstoff und Schweißaufgabe.
GEEIGNETE WERKSTOFFE

Werkstoffpaarung passend zum Schweißverfahren auswählen
Nicht aushärtbare Aluminiumlegierungen; Eignung der Werkstoffpaarung und Prozessausstattung prüfen

M8–M20, maximal Ø 16 mmDer nutzbare Schweißbereich hängt von der Leistungseinheit, dem Werkstoff und der Schweißaufgabe ab.
PASSENDE SCHWEISSELEMENTE
Die DA-19M im Detail
| Pistolentyp | DA-19M |
|---|---|
| Schweißverfahren | Hubzündung mit Keramikring oder Schutzgas |
| Anwendungsbereich | Unlegierte und legierte Stähle sowie nicht aushärtbare Aluminiumlegierungen; Werkstoffpaarung und Prozessausstattung abstimmen |
| Schweißbereich | M8–M20, maximal Ø 16 mm |
| Führung | Doppelte Linearkugelführung |
| Wegmesssystem | Integriert; Erfassung von Bolzenüberstand, Abhubmaß, Eintauchmaß und Kolbengeschwindigkeit |
| Hub | 2,0–6,0 mm; Einstellbar in Schritten von 0,5 mm |
| Vertikales Ausrichten | Dosenlibelle |
| Längenausgleich | Kugelträgersystem |
| Eintauchdämpfung | Hydraulisch, stufenlos einstellbar |
| Schweißstromkabel | 5 m / 50 mm² |
| Gehäusematerial | Glasfaserverstärkter Thermoplast |
| Gewicht ohne Kabel | 2,10 kg |
Technische Unterlagen
Noch unsicher bei der Auswahl?
Finden Sie die passende Lösung für Ihre Anwendung.
SOLUTION FINDER STARTENHäufig gestellte Fragen
zur DA-19M
Welches Verfahren nutzt DA-19M?
DA-19M nutzt Hubzündung mit Keramikring oder Schutzgas.
Welcher Schweißbereich ist möglich?
M8–M20, maximal Ø 16 mm. Der nutzbare Bereich hängt von Leistungseinheit, Werkstoff und Schweißaufgabe ab.
Welche Werkstoffe sind vorgesehen?
Vorgesehen sind unlegierte und legierte Stähle sowie nicht aushärtbare Aluminiumlegierungen. Werkstoffpaarung und Prozessausstattung müssen zur Schweißaufgabe passen.
Wie wird der Hub eingestellt?
2,0–6,0 mm. Einstellbar in Schritten von 0,5 mm.
Was misst das Wegmesssystem?
Das integrierte Wegmesssystem erfasst Bolzenüberstand, Abhubmaß, Eintauchmaß und Kolbengeschwindigkeit. In Verbindung mit geeigneter Gerätetechnik können diese Werte angezeigt und überwacht werden.
Welche Leistungseinheiten passen?
Passende Leistungseinheiten sind DAI-1300, DAI-2300, DAI-3300. Der nutzbare Bereich hängt von der jeweiligen Leistungseinheit, dem Werkstoff und der Schweißaufgabe ab.
Für unterschiedliche Bauteile und Schweißpositionen
Zubehör und Ersatzteile werden passend zu DA-19M, Schweißelement und Einbausituation ausgewählt. Bitte geben Sie bei einer Anfrage das Modell und die Ausführung Ihrer Pistole an.
- Zubehör passend zu DA-19M
- Ersatzteile nach Modell und Ausführung
- Bolzenhalter passend zum Schweißelement

