
Automation / CNC
RAPIDOR QF
Automatikschweißtechnik
Verschiedene Bolzenlängen bei gleichem Durchmesser verarbeiten: Das patentierte Längeneinstellsystem reduziert den Umrüstaufwand. Für den Wechsel zwischen CD- und ARC-Anwendungen sind Bolzenhalter und Führungshülse umzurüsten sowie entsprechend ausgelegte, stärkere Schweißstromkabel einzusetzen. Die Konfiguration wird auf die Anwendung abgestimmt.
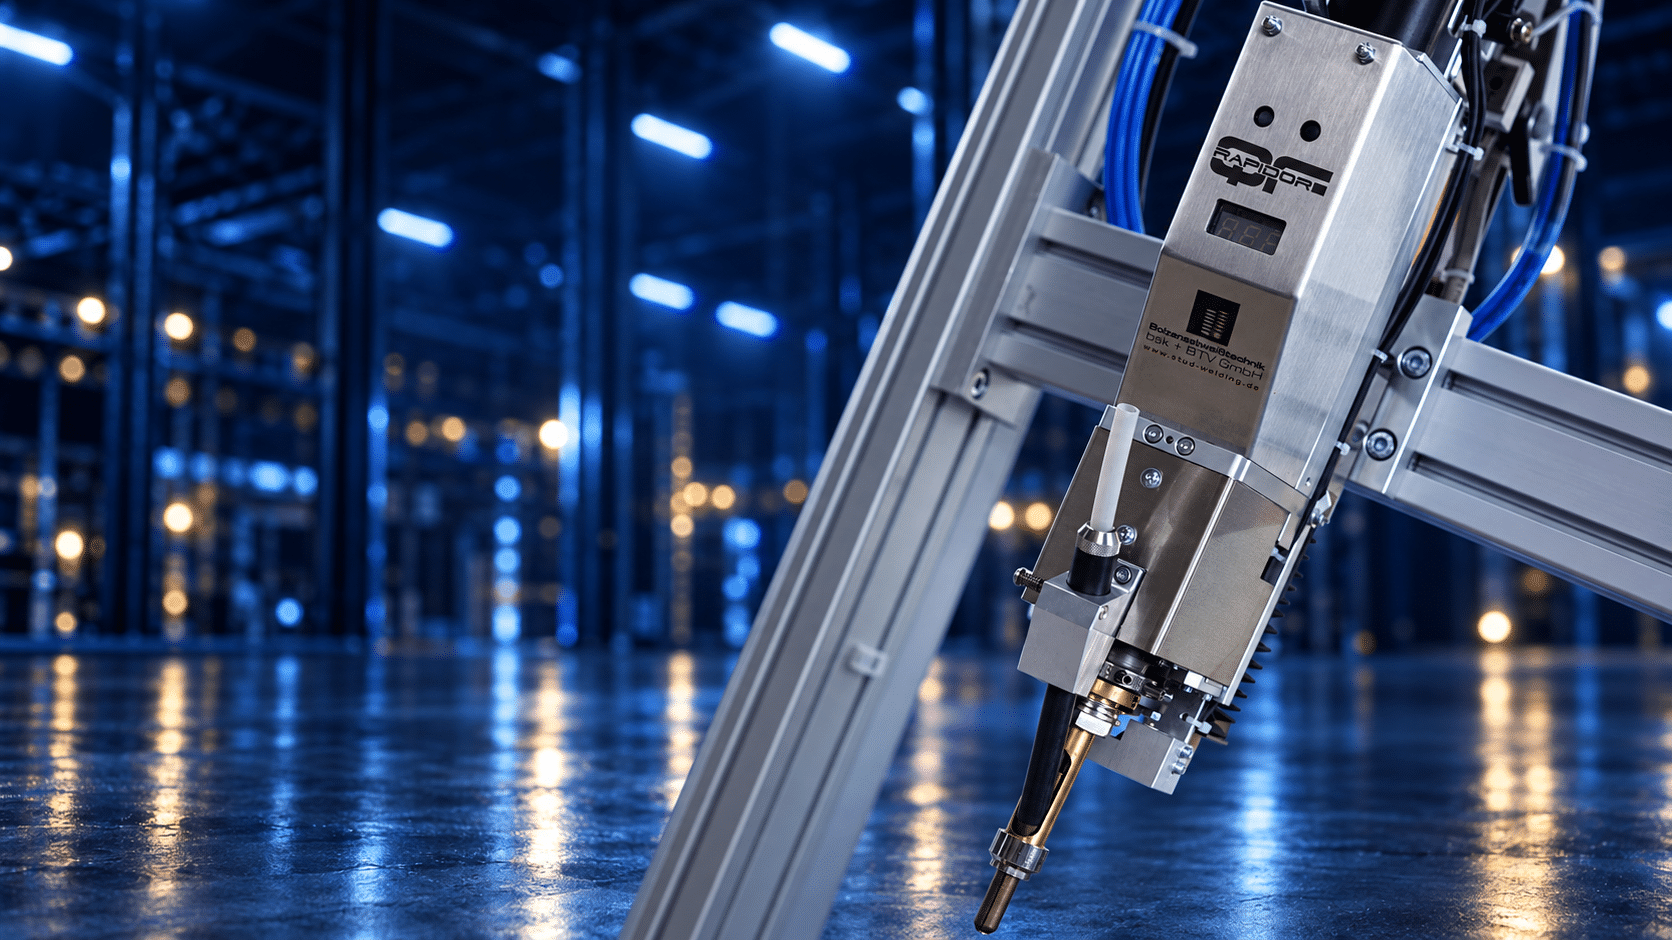
Rapidor QF Automatikschweißkopf
Rapidor QF Automatikschweißkopf
Der RAPIDOR QF verarbeitet unterschiedliche Bolzenlängen bei gleichem Durchmesser. Sein patentiertes, vollautomatisches Bolzenlängeneinstellsystem deckt standardmäßig 6–30 mm ab.
Für den halb- und vollautomatischen Einsatz mit Spitzenzündung, Kurzzeithubzündung und Hubzündung – zum Schweißen von Gewindebolzen, Buchsen und Stiften.

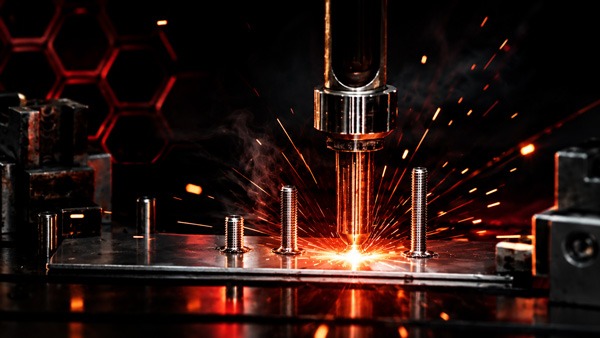
Patentierte Längeneinstellung
Verschiedene Bolzenlängen.
Ohne zeitaufwändiges Umrüsten.
6–30 mm
Ein Durchmesser. Unterschiedliche Längen.
Die patentierte automatische Längeneinstellung ermöglicht den Wechsel zwischen unterschiedlichen Bolzenlängen ohne zeitaufwändiges mechanisches Umrüsten.
Bei CNC-Anwendungen wird die gewünschte Bolzenlänge im jeweiligen Programmsatz der Maschinensteuerung vorgewählt.
Auf einen Blick
RAPIDOR QF
6–30 mm
Bolzenlänge
Ø 3–12 mm
Schweißbereich
±0,2 mm
Positioniergenauigkeit
bis ca. 30
Bolzen/min¹
3,8 kg
Gewicht
Effizient und präzise
Durchdacht für Ihren Schweißprozess.
Automatische Längeneinstellung
Unterschiedliche Bolzenlängen bei gleichem Durchmesser vollautomatisch verarbeiten.
Längen per Programm vorwählen
Die CNC-Steuerung ruft die passende Bolzenlänge im jeweiligen Programmsatz ab.
Präzise positionieren
±0,2 mm Positioniergenauigkeit. Die maximale Führung im Bolzenhalter unterstützt die Präzision.
Kurze Umrüstzeiten
Schneller Längenwechsel und gleichbleibender Bolzenüberstand: keine Korrektur in Z-Richtung erforderlich.
Digitale Anzeige
Abhub und Eintauchmaß direkt ablesen und den Schweißkopf schnell einrichten.
Für CNC-Anlagen
Für den robusten Alltagseinsatz an CNC-Koordinatentischen konzipiert.
Halbautomatisch einsetzbar
Die manuelle Verstellung ermöglicht auch den halbautomatischen Betrieb.
Robuste Kugelführung
Die gekapselte Kugelführung liegt außerhalb des Schweißbereichs – für Langlebigkeit und Präzision.

Schnell eingerichtet.
Präzise geführt.
Abhub und Eintauchmaß lassen sich von 0–8 mm in 0,25-mm-Rastung einstellen und digital ablesen.
Die gekapselte Kugelführung arbeitet außerhalb des Schweißbereichs. Automatikbolzenhalter und Führungshülse ermöglichen das Umrüsten auf andere Bolzendurchmesser mit bewährten Komponenten.
OPTIONAL
Digitales Bolzenlängenmesssystem
Zusätzliche Kontrolle vor und nach dem Schweißen: Das optionale Messsystem überwacht die gesamte Bolzenlänge und kontrolliert die Zündspitzenlänge.
0,1 mm
Toleranzen einstellen
Die Toleranzlagen werden vor und nach dem Schweißen in 0,1-mm-Schritten anhand eines Referenz-Schweißelements eingestellt.
n.i.O.
Abweichungen erkennen
Fehlerhafte Schweißungen und Längenmaße außerhalb der eingestellten Toleranz werden erkannt.
STOP
Klartext und Programmstopp
Die übergeordnete Steuerung zeigt Fehler im Klartext an und stoppt gleichzeitig das Programm.
Technische Eckdaten
Technik im Detail.
¹ Die Schweißfolge hängt von Schweißverfahren, Bolzendurchmesser und Leistungseinheit ab.
Abmessungen ohne Arbeitshub und Zuführschlauch.
Abmessungen ohne Arbeitshub und Zuführschlauch.
Schweißbereich
Ø 3–12 mm
Bolzenlängen
6–30 mm; größere Längen auf Anfrage
Positioniergenauigkeit
±0,2 mm
Druckluft
5–7 bar, ungeölt
Schweißfolge
Bolzenzuführung bis ca. 30 Bolzen/min¹
Abmessungen (B × H × T)
65 × 440 × 90 mm
Gewicht
3,8 kg
Abhub und Eintauchmaß
0–8 mm in 0,25-mm-Rastung; digitale Anzeige

Datenblätter und Unterlagen
Individuelle Automatisierung
Ihre Anwendung.
Unsere Technik.
Besprechen Sie mit uns Bauteilgeometrie, Bolzentypen und den gewünschten Produktionsablauf.

