
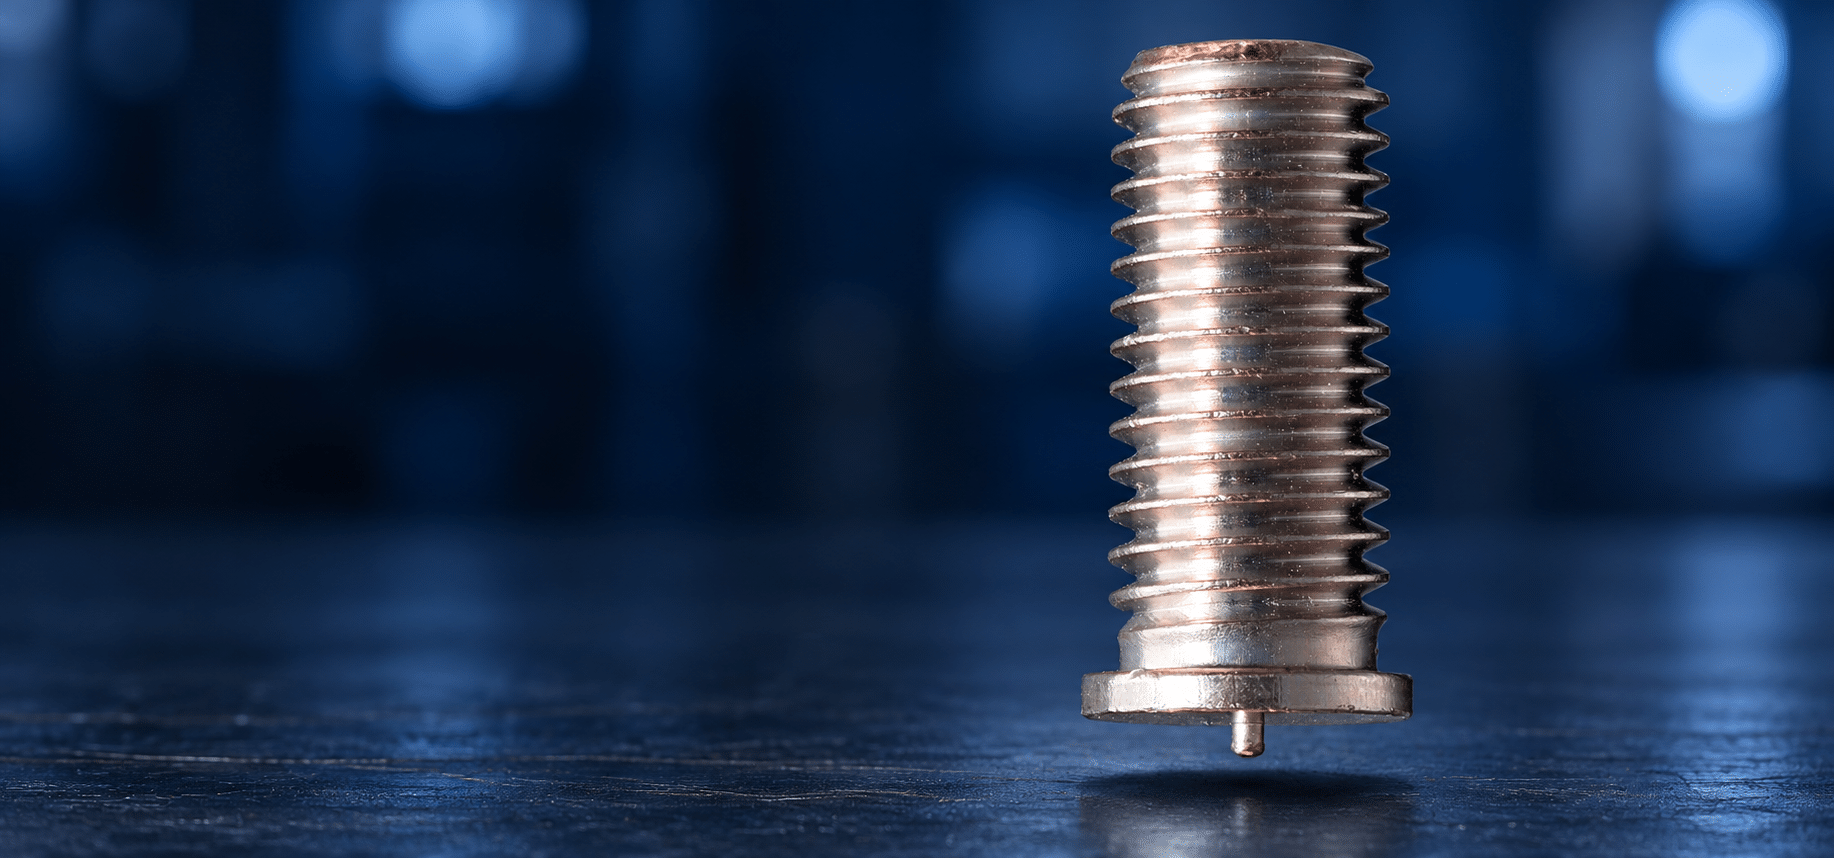
Gewindebolzen
PT
FLANSCH.ZÜNDSPITZE.SPITZENZÜNDUNG.

| Norm | DIN EN ISO 13918 |
| Schweißverfahren | Spitzenzündung (CD) |
| Gewindegrößen | M3 bis M10 |
| Ausführung | Gewindebolzen mit Flansch und Zündspitze |
| Längen | 6 bis 60 mm, abhängig von der Gewindegröße |
| Sonderabmessungen | Auf Anfrage |
| Werkstoffe | Stahl 4.8, verkupfert; Edelstahl A2-50; Aluminium AlMg3 |
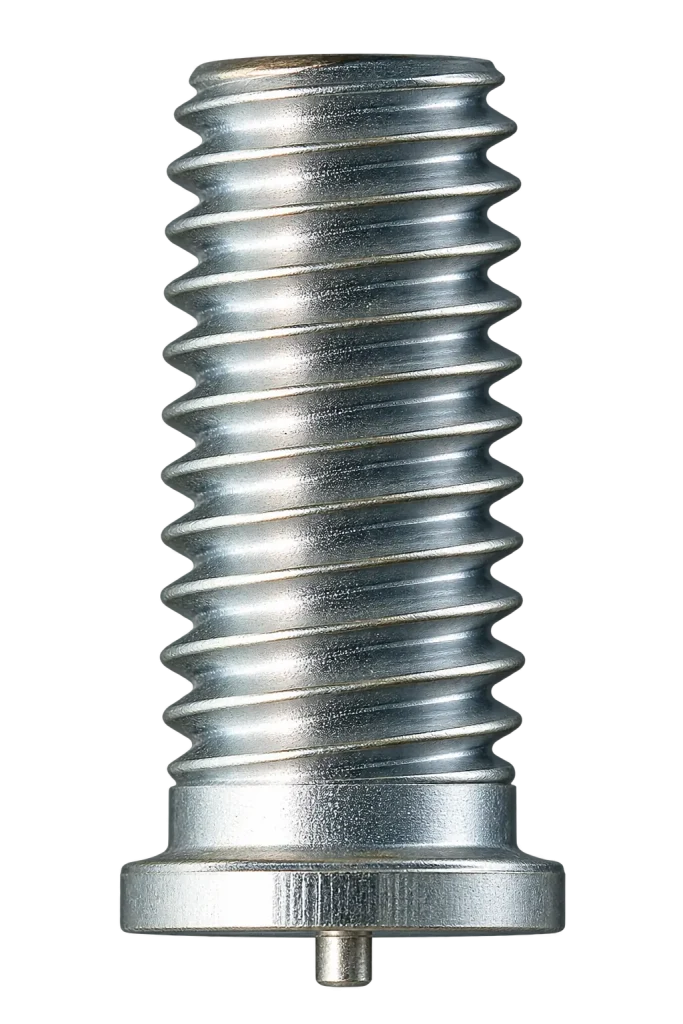
Gewindebolzen PT für die Spitzenzündung.
Gewindebolzen PT
nach DIN EN ISO 13918
| Gewinde d₁ | Flansch d₂ ±0,2 | Zündspitze d₄ ±0,08 | Zündspitze l₃ ±0,05 | h₅ max. |
|---|---|---|---|---|
| M3 | 4,5 | 0,60 | 0,55 | 0,6 |
| M4 | 5,5 | 0,65 | 0,55 | 0,6 |
| M5 | 6,5 | 0,75 | 0,80 | 1,0 |
| M6 | 7,5 | 0,75 | 0,80 | 1,0 |
| M8 | 9,0 | 0,75 | 0,85 | 1,5 |
Alle Maße in mm. Die Länge nach dem Schweißen beträgt laut Maßblatt ungefähr l₂ = l₁ − 0,3 mm.
| Stahl | 4.8, verkupfert |
|---|---|
| Edelstahl | A2-50 |
| Aluminium | AlMg3 |
Bestellanfrage
Bitte Gewindegröße, Länge, Werkstoff und benötigte Stückzahl angeben, zum Beispiel: PT M6 × 20 mm, Stahl 4.8 verkupfert.
PT-Gewindebolzen besitzen einen Flansch und eine Zündspitze und werden mit Spitzenzündung verarbeitet. Weitere Abmessungen und Sonderausführungen auf Anfrage.
PT-Gewindebolzen
für dünne Bleche und industrielle Anwendungen
Schaltschrank- & Gehäusebau
Allgemeine Blechverarbeitung
Elektrotechnik & Elektronik
Gerätebau
Fassaden- & Metallbau
Medizin- & Labortechnik
Bolzenschweißen
mit Spitzenzündung
Noch unsicher bei der Bolzenwahl?
Finden Sie die passende Lösung für Ihre Anwendung.
SOLUTION FINDER STARTENTechnik für
PT-Gewindebolzen
Häufige Fragen
zu PT-Gewindebolzen
Welche Gewindegrößen und Längen sind beim PT verfügbar?
Die Produktübersicht umfasst M3 bis M10 und Längen von 6 bis 60 mm, abhängig von der Gewindegröße. Das verlinkte Herstellermaßblatt zeigt M3 bis M8. Weitere Maße und die Verfügbarkeit der gewünschten Ausführung bestätigen wir auf Anfrage.
Welche Werkstoffe sind erhältlich?
PT-Gewindebolzen sind in Stahl 4.8 verkupfert, Edelstahl A2-50 und Aluminium AlMg3 erhältlich. Weitere Werkstoffe und Sonderausführungen prüfen wir auf Anfrage.
Welche Aufgabe haben Flansch und Zündspitze?
Der PT besitzt einen Flansch am Schweißende und eine definierte Zündspitze. Die Zündspitze leitet den Schweißvorgang ein und schmilzt dabei ab. Der Flansch bleibt Teil des Bolzens.
Was verändert sich beim Schweißen am PT-Bolzen?
Die Zündspitze schmilzt ab und der Bolzen wird mit dem Werkstück verbunden. Laut Herstellermaßblatt ist die Länge nach dem Schweißen ungefähr 0,3 mm geringer. Die tatsächliche Verbindungsgeometrie hängt von Werkstoff und Schweißparametern ab.
Was ist bei der Auslegung der Verbindung zu beachten?
Bolzenabmessungen, Werkstoff, Blechdicke und Belastung müssen zur Anwendung passen. Die Eignung der Verbindung ist anhand der konkreten Schweißaufgabe und geeigneter Prüfungen zu beurteilen. Wir unterstützen bei der Auswahl.
Werden beim PT Keramikringe benötigt?
PT-Gewindebolzen werden mit Spitzenzündung verarbeitet. Bei diesem Verfahren werden keine RF-Keramikringe eingesetzt. Diese gehören zu entsprechenden Anwendungen der Hubzündung.
Welche Geräte und Schweißpistolen eignen sich für PT?
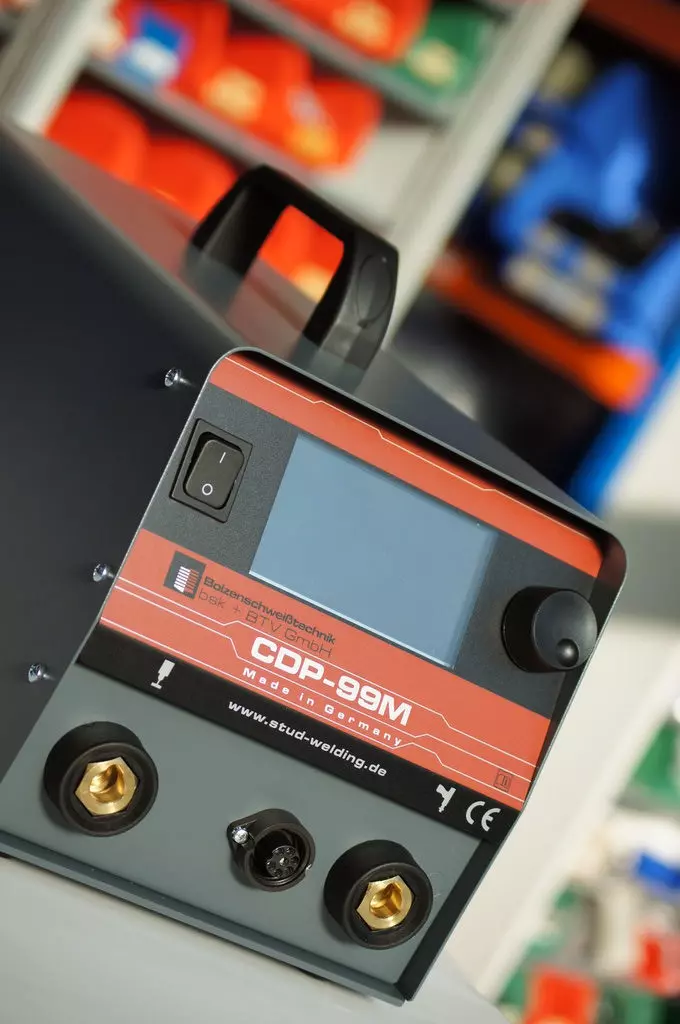
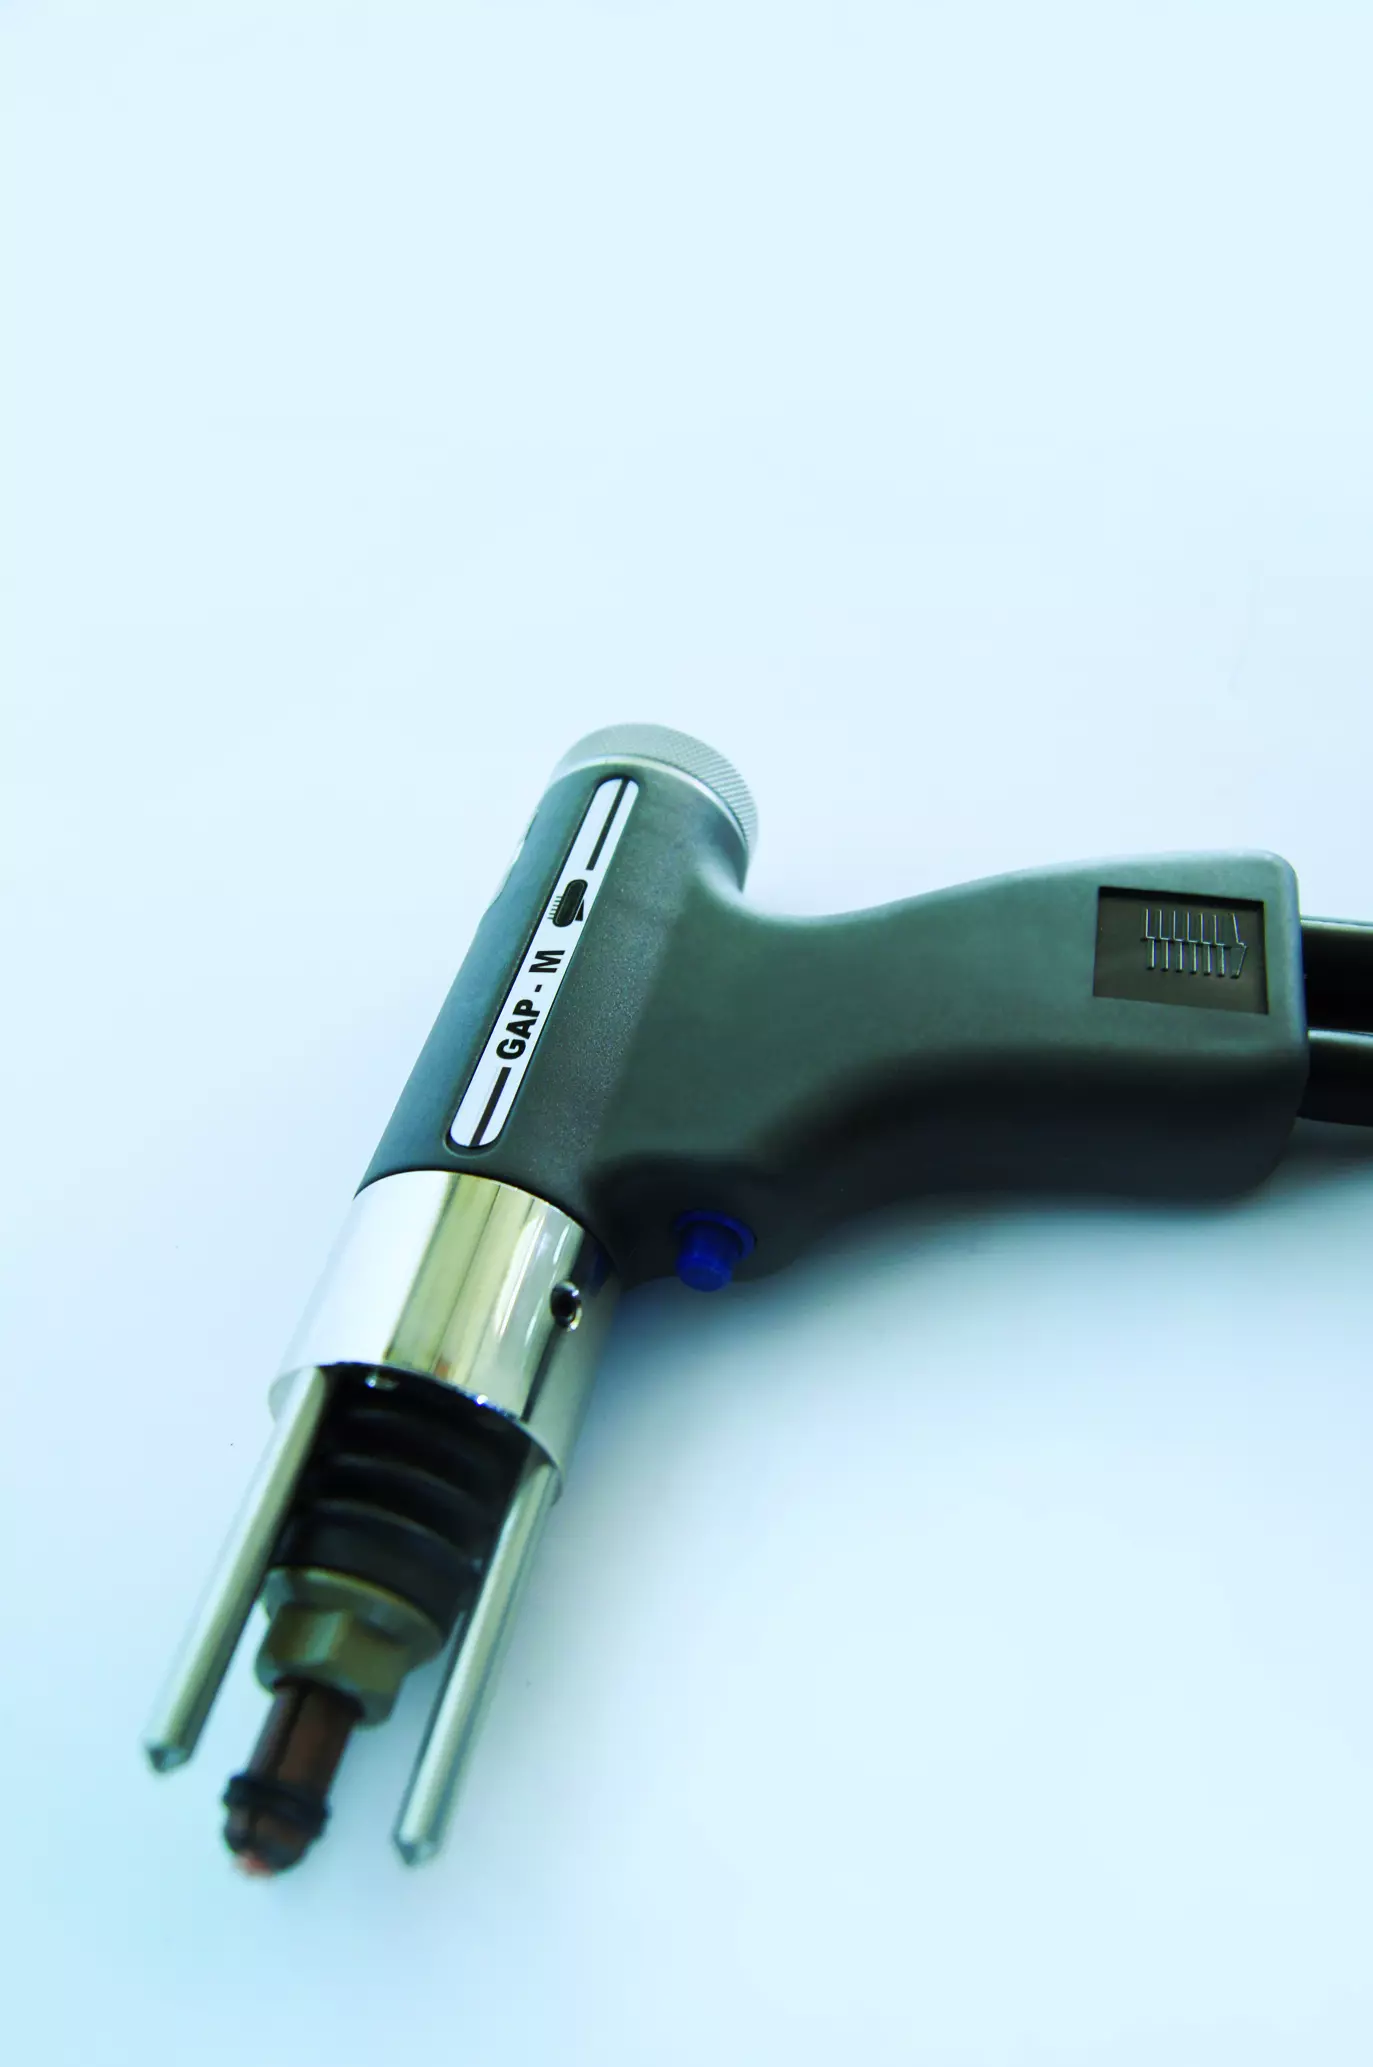
Geeignet sind Geräte für Kondensatorentladungs-Bolzenschweißen mit Spitzenzündung, beispielsweise CDP-99M, mit passenden Pistolen für das Kontakt- oder Spaltverfahren. Die Herstellerseite nennt unter anderem GAP-M. Die Kombination wird passend zu Werkstoff, Bolzengröße und Schweißaufgabe ausgewählt.
Sind Sonderabmessungen erhältlich?
Ja. Weitere Abmessungen und Werkstoffe sind auf Anfrage erhältlich. Wir prüfen die passende Ausführung für Ihre Anwendung.


