
Die drei Schweißverfahren
Auf dieser Seite
SpitzenzündungKurzzeithubzündungHubzündung mit KeramikringSchweißbadschutz mit SchutzgasSpitzenzündung
Das Kondensatorentladungs-Bolzenschweißen mit Spitzenzündung dient zum Aufschweißen von vorwiegend stiftförmigen metallischen Teilen von ca. 1 bis 10 mm Durchmesser auf metallische Bleche unterschiedlicher Dicke. Es wird in zwei Verfahren unterteilt, in das Kontaktschweißen und Spaltschweißen.
Kontaktschweißen
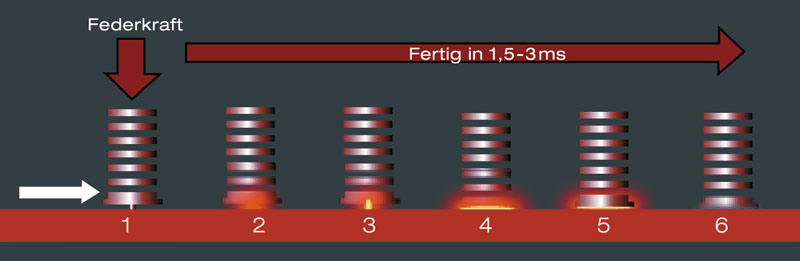
Das Kontaktverfahren wird bevorzugt bei Edelstahl sowie unlegierten und zinkbeschichteten Blechen (bis etwa 15 µm) angewendet. Hierbei wird der Schweißbolzen in den Bolzenhalter gesteckt und mit der Handpistole oder dem automatischen Schweißkopf auf die Werkstückoberfläche aufgesetzt. Dabei presst eine Druckfeder in der Schweißpistole den Bolzen mit der für das Kondensatorbolzenschweißen charakteristischen Zündspitze auf das Werkstück. Durch Betätigen des Auslösetasters an der Schweißpistole wird die in den Kondensatoren gespeicherte Energie über einen Thyristor freigesetzt. Die Zündspitze des Bolzens erhitzt sich dabei so stark, dass sie schlagartig schmilzt und teilweise verdampft. Der dabei entstehende Lichtbogen schmilzt Bolzenende und Werkstück vollständig an. Nach einer Schweißzeit von nur 1-3 ms und einem Schweißstrom von bis zu 15.000A sind Bolzen und Grundwerkstoff homogen verbunden und weisen eine nur sehr geringe Schmelzzone von wenigen Zehntelmillimetern auf. Dadurch können Bolzen bei geeigneten Werkstoffen und abgestimmten Schweißparametern auf dünne Bleche geschweißt werden. Ob Markierungen oder Verfärbungen auf der Rückseite auftreten, hängt von der jeweiligen Anwendung ab.
Spaltschweißen
Das Spaltverfahren unterscheidet sich vom Kontaktverfahren dahingehend, dass der Bolzen nach dem Betätigen des Tasters von einem Hubmagnet in der Pistole auf einen voreingestellten Hub bzw. Spalt angehoben und anschließend auf das Werkstück hin mittels Federkraft beschleunigt wird. Sobald die Zündspitze des Bolzens das Werkstück berührt, zündet der Lichtbogen. Durch Verstellen des Spaltmaßes kann die Lichtbogenbrenndauer bzw. Schweißzeit verändert werden; diese ist aber generell kürzer als beim Kontaktverfahren. Daher wird das Spaltverfahren bevorzugt für Werkstoffe mit niedrigem Schmelzpunkt wie z.B. Aluminium oder Messing eingesetzt. Die Schweißzeit beträgt max. 1,5ms und die Schmelzzone ist nochmals kleiner als beim Kontaktverfahren. Hierbei ist allerdings noch stärker auf eine saubere Werkstückoberfläche zu achten, die frei von galvanischen Beschichtungen, Öl, Rost oder Zunder sein muss.

Kurzzeithubzündung
Einsatzbereich
Die Kurzzeithubzündung wird bevorzugt für Flanschbolzen mit 4 bis 10 mm Durchmesser auf Dünnblechen eingesetzt. Auch galvanische Überzüge unter 30 µm sind möglich. Ein Hauptanwendungsgebiet ist die Automobilindustrie, in der bis zu 600 Bolzen pro Rohkarosse eingesetzt werden.
Zur Einordnung: Das Lichtbogenbolzenschweißen mit Hubzündung umfasst stiftförmige Teile von 3 bis 30 mm Durchmesser auf metallischen Werkstücken unterschiedlicher Dicke. Dazu gehören die Kurzzeithubzündung sowie die Hubzündung mit Keramikring oder Schutzgas.
Schweißablauf
- Den Bolzen in den Bolzenhalter der Schweißpistole oder des Automatikschweißkopfes einsetzen. Die Pistole wird mit Positionierrohr, Stützfuß oder Gasvorsatz auf dem Werkstück abgestützt.
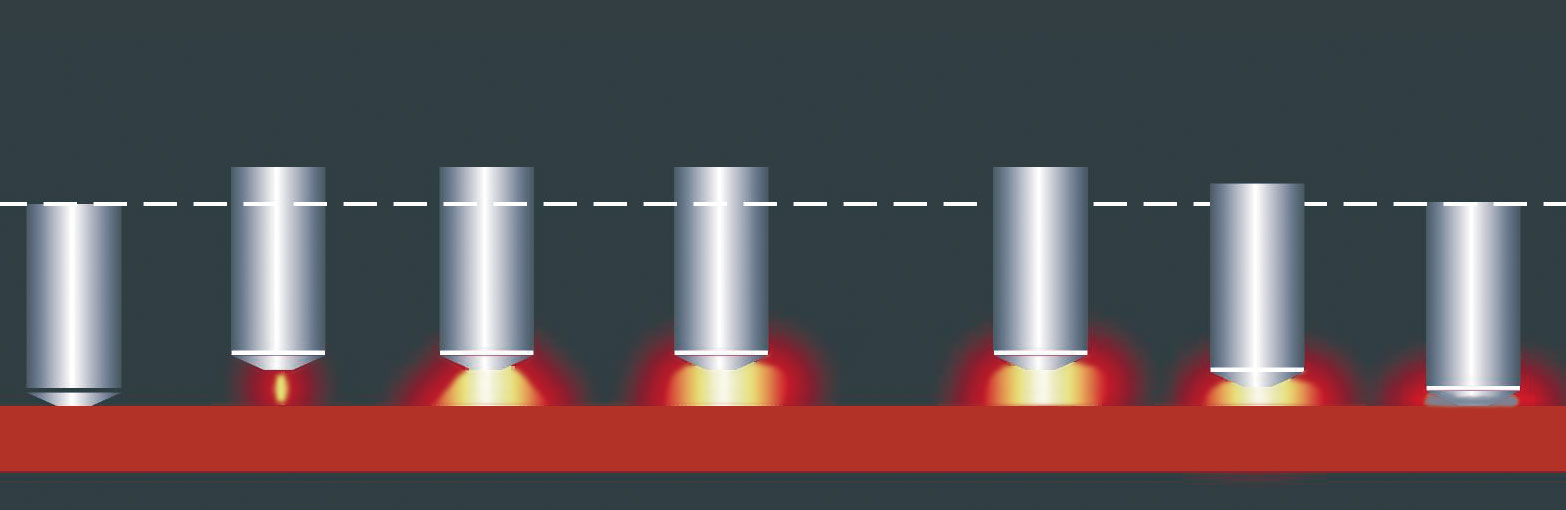
- Nach dem Auslösen hebt ein Hubmagnet den Bolzen vom Werkstück ab. Ein Pilotlichtbogen wird gezündet.
- Die Schweißstromquelle schaltet den Hauptstrom zu. Der Lichtbogen schmilzt Bolzenende und Werkstückoberfläche auf.
- Nach Ablauf der eingestellten Schweißzeit fällt der Hubmagnet ab. Eine Feder drückt den Bolzen in das flüssige Schmelzbad.
Technische Kennwerte
- Die Schweißzeit wird auf Werkstoff und Anwendung abgestimmt.
- Schweißstrom: 500 bis 1.500 A, abhängig von Anwendung und Bolzendurchmesser
- Schmelzzone: etwa ein Achtel des Bolzendurchmessers
Hubzündung mit Keramikring
Einsatzbereich und Kennwerte
Die Hubzündung mit Keramikring wird vor allem im Stahl- und Maschinenbau eingesetzt. Gewinde- oder Kopfbolzen mit 6 bis 25 mm Durchmesser werden auf dicke Stahlplatten oder Träger geschweißt.
- Werkstückdicke: größer als ein Viertel des Bolzendurchmessers
- Schweißzeit: 100 bis 1.000 ms
- Schweißstrom: 800 bis 2.600 A
Aufgabe des Keramikrings
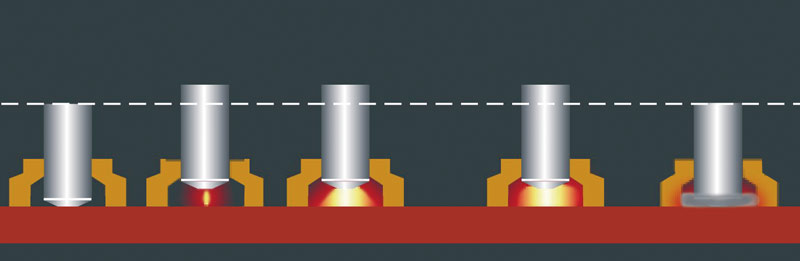
Der Keramikring formt das Schmelzbad, stabilisiert den Lichtbogen und schirmt die Schweißstelle gegen die Umgebungsatmosphäre ab. Eine mittig in den Bolzenkegel eingepresste Aluminiumkugel dient als Flussmittel und wirkt desoxidierend.
Nach dem Schweißen
Jeder Keramikring wird nur für eine Schweißung verwendet. Nach dem Erstarren der Schmelze wird er durch Zerschlagen vom Bolzen entfernt.
Schweißbadschutz mit Schutzgas
Dieses Verfahren lässt sich mit Schutzgas erweitern, bzw. Schutzgas ersetzt den Keramikring, was die Porenbildung in der Schmelze wesentlich verringert und einen schöneren kehlnahtförmigen Schweißwulst erzeugt. Für geeignete Stahlanwendungen kann ein Mischgas mit 82 % Argon und 18 % CO₂ eingesetzt werden. Für das Hubzündungs-Bolzenschweißen von Aluminium verwenden wir reines Argon. Die Gasauswahl richtet sich nach Werkstoff und Schweißverfahren; das Gas wird über einen geeigneten Schutzgasvorsatz an der Schweißpistole zugeführt. Schweißzeit, Schweißstrom und geeignete Bolzenabmessungen hängen von Werkstoff und Anwendung ab. Das Verfahren wird auf die jeweilige Blechdicke abgestimmt.

