
ATP-8
TECHNISCHE DATEN
M3–M8
Ø 8 mm
1,50 kg
3 m
25 mm²
1,0–6,0 mm
ATP-8 ODER ATP-8M?

Spitzenzündung, Kurzzeithubzündung und Hubzündung
Verfahrensabhängiger Ablauf
Die folgenden Schritte beschreiben den grundsätzlichen Ablauf. Zündung und Hubbewegung unterscheiden sich nach dem eingestellten Verfahren.
Mehr zu den BolzenschweißverfahrenPistole vorbereiten
Die Pistole wird für das gewählte Schweißverfahren eingerichtet. Die Bolzenzuführung erfolgt manuell oder über eine geeignete automatische Zuführung.
Lichtbogen zünden
Die geeignete Leistungseinheit stellt den Schweißstrom bereit. Der Lichtbogen schmilzt Bolzenende und Werkstückoberfläche auf.
Bolzen eintauchen
Der Bolzen taucht in das Schmelzbad ein. Bolzen und Grundwerkstoff erstarren zu einer Verbindung.
Features
Standardausführung
Hubverstellung
Gleitlagerführung
Gehäuse aus Thermoplast
Schweißstromkabel
Mechanische Ausführung
ANWENDUNGEN & WERKSTOFFE
 KI-generiert · Beispiel
 KI-generiert · Beispiel
ATP-8 und passende Leistungseinheiten
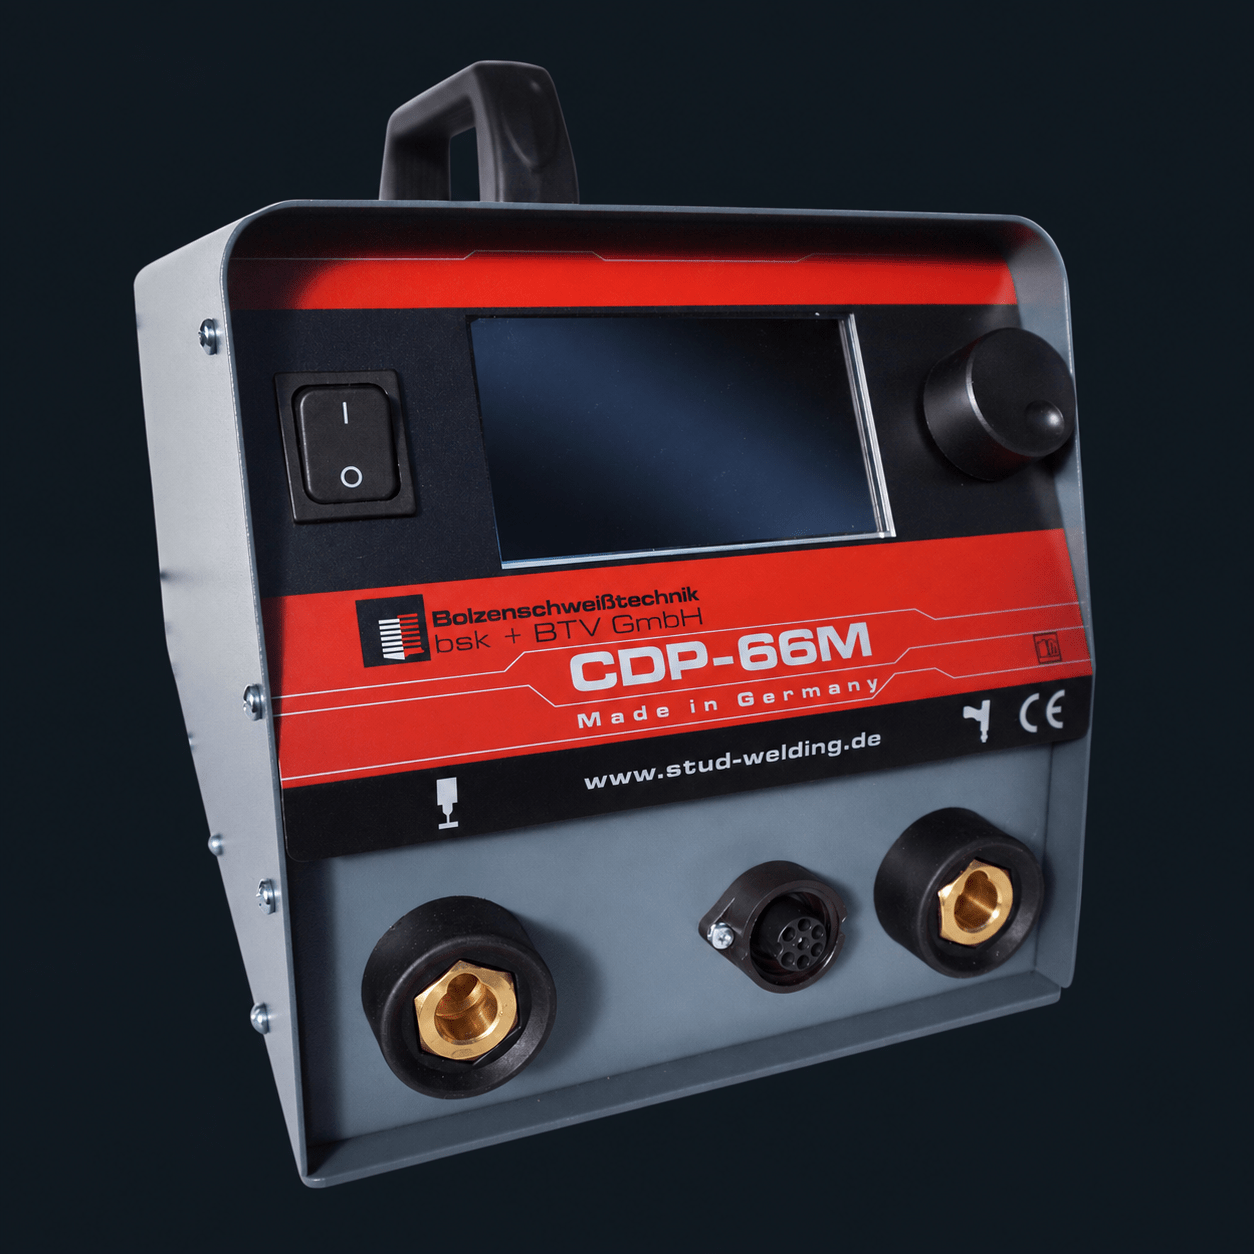
CDP-66M
Kompakte Leistungseinheit für Spitzenzündungsanwendungen und Bolzen aus Stahl oder Edelstahl bis M8.
- Wegmessung nur mit separater M-Pistole
- Bolzenbereich M3 bis M8
- 4-Zoll-Grafikdisplay

CDP-99M
Leistungseinheit für Spitzenzündungsanwendungen bis M10 mit optionaler Prozessüberwachung und Mehrstellentechnik.
- Wegmessung nur mit separater M-Pistole
- Bolzenbereich M3 bis M10
- Optional Switch-4
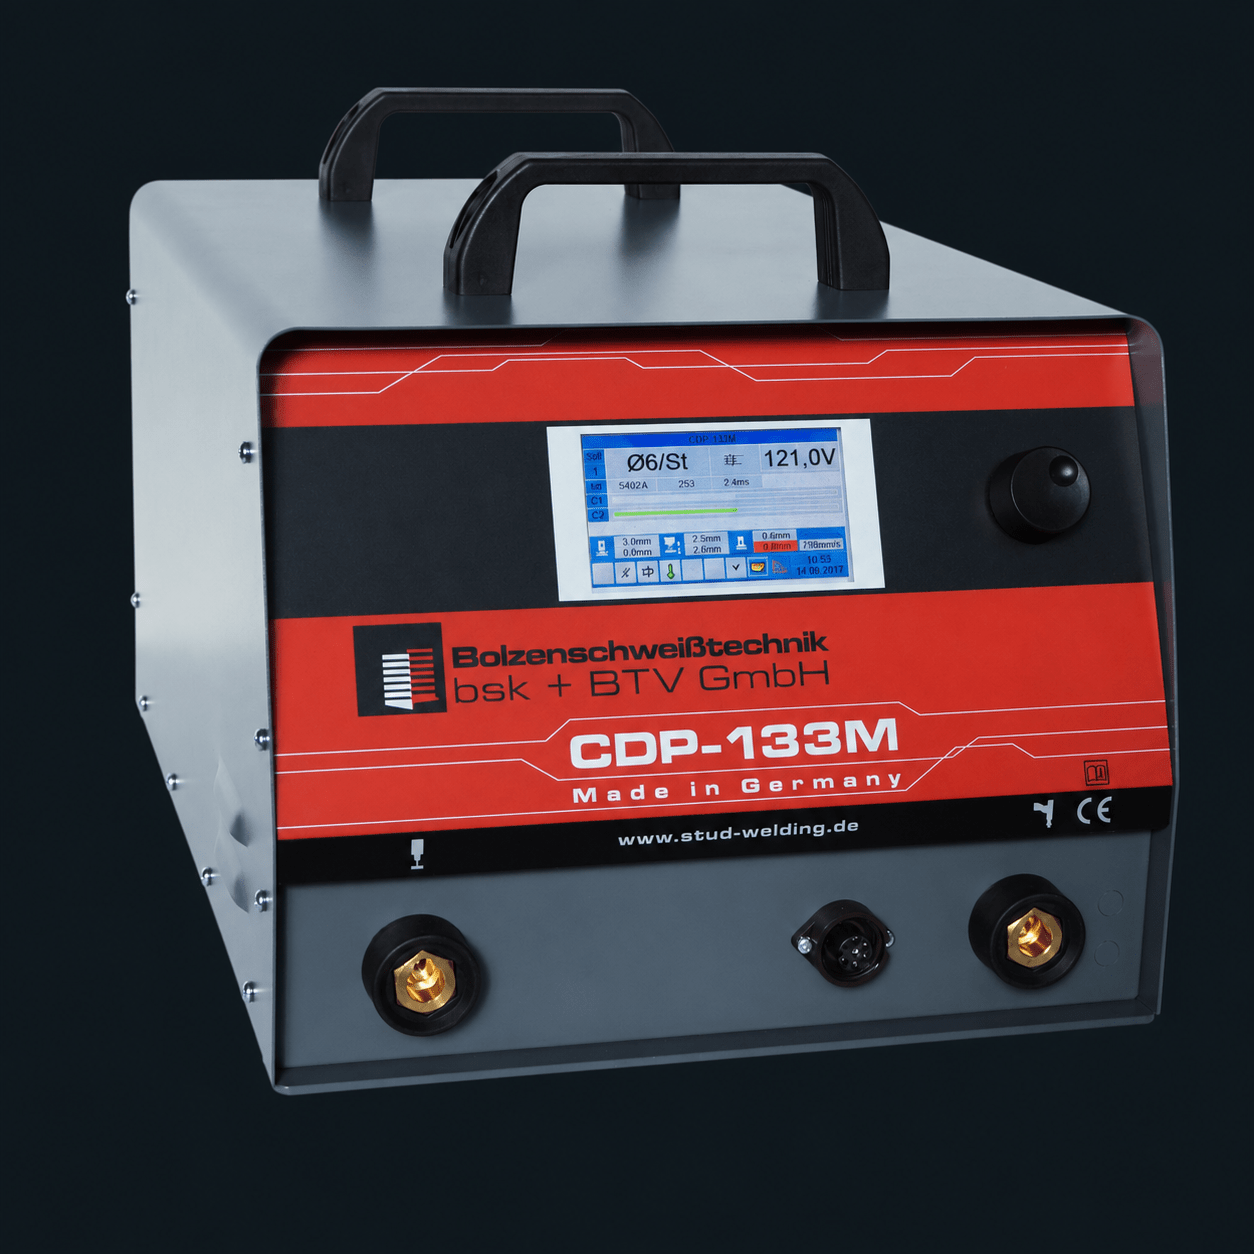
CDP-133M
Leistungsstarke CDP-M-Ausführung mit Kapazitätsumschaltung für anspruchsvolle manuelle und automatisierte Anwendungen.
- Wegmessung nur mit separater M-Pistole
- Bolzenbereich M3 bis M10
- Optional Prozessüberwachung
GEEIGNETE WERKSTOFFE

Werkstoffpaarung passend zum Schweißverfahren auswählen
Nicht aushärtbare Aluminiumlegierungen; Eignung der Werkstoffpaarung und Prozessausstattung prüfen

M3–M8, maximal Ø 8 mmDer nutzbare Schweißbereich hängt von der Leistungseinheit, dem Werkstoff und der Schweißaufgabe ab.
PASSENDE SCHWEISSELEMENTE
Die ATP-8 im Detail
| Pistolentyp | ATP-8 |
|---|---|
| Schweißverfahren | Spitzenzündung, Kurzzeithubzündung und Hubzündung |
| Anwendungsbereich | Unlegierte und legierte Stähle sowie nicht aushärtbare Aluminiumlegierungen; Werkstoffpaarung und Prozessausstattung abstimmen |
| Schweißbereich | M3–M8, maximal Ø 8 mm |
| Führung | Gleitlagerführung |
| Wegmesssystem | Nicht integriert; Wegmessung nur bei ATP-8M |
| Hub | 1,0–6,0 mm; Stufenlos einstellbar |
| Vertikales Ausrichten | Manuelles Ausrichten ohne Dosenlibelle |
| Eintauchdämpfung | Nicht vorhanden |
| Schweißstromkabel | 3 m / 25 mm² |
| Gehäusematerial | Glasfaserverstärkter Thermoplast |
| Gewicht ohne Kabel | 1,50 kg |
| Voraussetzung | Automatikmodul im geeigneten Schweißgerät der CDP-M- oder DAI-Serie; abgestimmte Bolzenzuführung |
Technische Unterlagen
Noch unsicher bei der Auswahl?
Finden Sie die passende Lösung für Ihre Anwendung.
SOLUTION FINDER STARTENHäufig gestellte Fragen
zur ATP-8
Welches Verfahren nutzt ATP-8?
ATP-8 nutzt Spitzenzündung, Kurzzeithubzündung und Hubzündung.
Welcher Schweißbereich ist möglich?
M3–M8, maximal Ø 8 mm. Der nutzbare Bereich hängt von Leistungseinheit, Werkstoff und Schweißaufgabe ab.
Welche Werkstoffe sind vorgesehen?
Vorgesehen sind unlegierte und legierte Stähle sowie nicht aushärtbare Aluminiumlegierungen. Werkstoffpaarung und Prozessausstattung müssen zur Schweißaufgabe passen.
Wie wird der Hub eingestellt?
1,0–6,0 mm. Stufenlos einstellbar.
Hat ATP-8 eine integrierte Wegmessung?
Nein. ATP-8 ist die Standardausführung ohne Wegmesssystem. ATP-8M erfasst zusätzlich die mechanischen Schweißparameter.
Welche Leistungseinheiten passen?
CDP-66M, CDP-99M und CDP-133M sowie DAI-1300, DAI-2300 und DAI-3300, jeweils mit geeigneter Automatikmodul-Ausstattung. Die Auswahl hängt vom Schweißverfahren und der Schweißaufgabe ab.
Für unterschiedliche Bauteile und Schweißpositionen
Zubehör und Ersatzteile werden passend zu ATP-8, Schweißelement und Einbausituation ausgewählt. Bitte geben Sie bei einer Anfrage das Modell und die Ausführung Ihrer Pistole an.
- Zubehör passend zu ATP-8
- Ersatzteile nach Modell und Ausführung
- Zuführteile passend zum Schweißelement

